Masalah Umum 3D Printing
Setiap user 3D printing pasti pernah mengalami cetakan gagal. Berikut 7 tips untuk menghindarinya.
1. Pastikan Bed Leveling Sempurna
Bed yang tidak rata adalah penyebab #1 cetakan gagal. Gunakan leveling manual atau auto-bed leveling untuk memastikan jarak nozzle dan bed konsisten.
2. Periksa Suhu Nozzle dan Bed
Setiap material punya range suhu optimal:
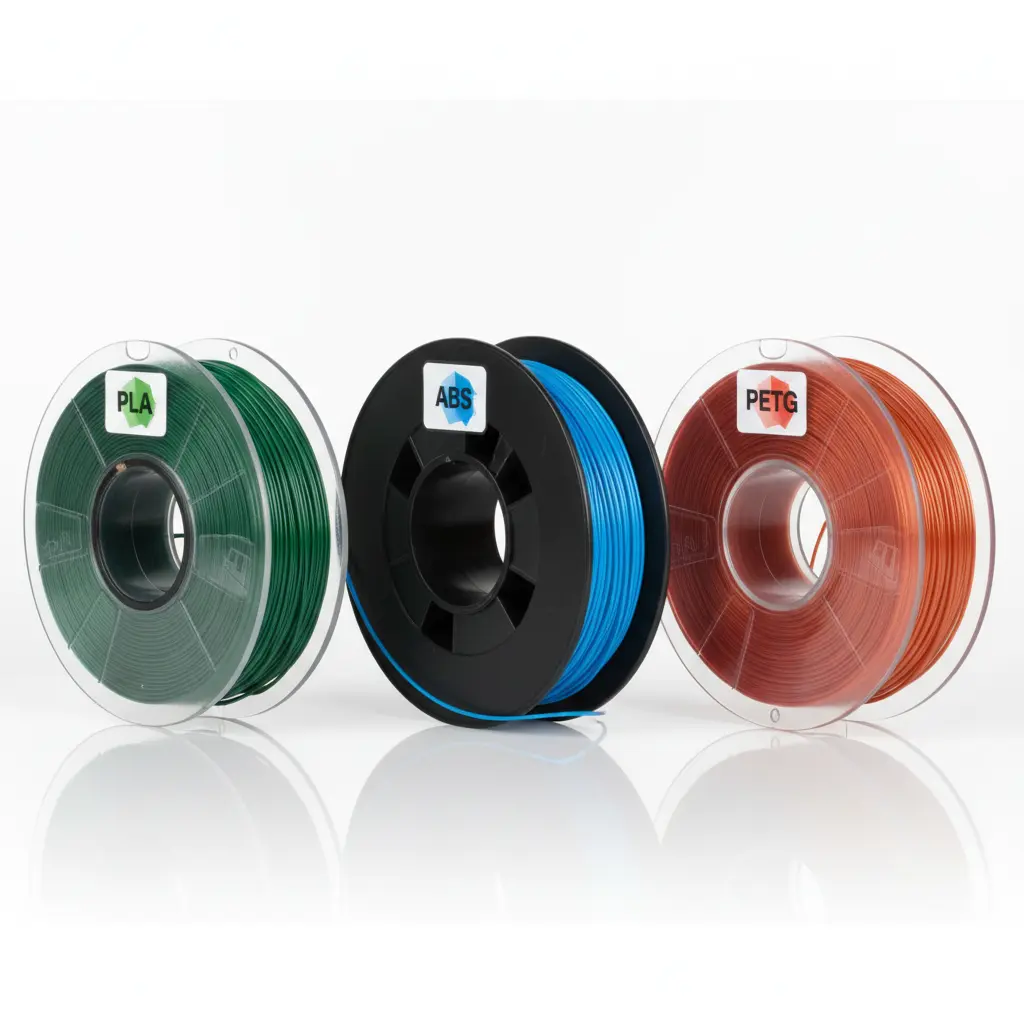
- PLA: Nozzle 190-220°C, Bed 50-60°C
- ABS: Nozzle 220-250°C, Bed 90-110°C
- PETG: Nozzle 220-250°C, Bed 70-80°C
3. Atur Kecepatan Cetak
Kecepatan terlalu tinggi menyebabkan detail buruk. Untuk hasil terbaik, gunakan 40-60mm/s untuk detail, 80-100mm/s untuk draft.
4. Gunakan Support yang Tepat
Support yang berlebihan sulit dihilangkan. Gunakan support hanya untuk overhang > 45° dan pertimbangkan tree support untuk bentuk kompleks.
5. Kalibrasi Extruder
Pastikan jumlah filament yang keluar sesuai perintah. Lakukan eksktrusi konsisten test untuk mengkalibrasi.
6. Jaga Kelembaban Filament
Filament yang lembab menyebabkan stringing dan bubbling. Simpan filament dalam wadah kedap udara dengan silica gel.
7. Gunakan Slicer yang Tepat
OrcaSlicer, PrusaSlicer, atau Cura — pahami setting masing-masing untuk hasil optimal.
Kesimpulan
Dengan mengikuti tips ini, tingkat keberhasilan cetakan Anda akan meningkat drastis.
Pertanyaan Umum
Mengapa cetakan 3D saya warping?
Warping terjadi karena perbedaan suhu yang ekstrem antara layer pertama dan udara sekitarnya. Solusinya: gunakan bed yang cukup panas, pastikan leveling sempurna, dan gunakan adhesion seperti glue stick atau brim.
Berapa suhu optimal untuk PLA?
Suhu optimal PLA adalah nozzle 190-220°C dan bed 50-60°C. Mulai dari 200°C nozzle dan 60°C bed, lalu sesuaikan berdasarkan hasil.
Apa penyebab stringing pada cetakan 3D?
Stringing disebabkan oleh nozzle yang menetes saat berpindah posisi. Kurangi suhu nozzle, tingkatkan retraction distance, atau tingkatkan travel speed.